Kako uređaji za mokro odsumporavanje dimnih plinova kontroliraju industrijske emisije SO₂: tehnologija, učinkovitost i odabir
KUĆA / VIJESTI / Vijesti iz industrije / Kako uređaji za mokro odsumporavanje dimnih plinova kontroliraju industrijske emisije SO₂: tehnologija, učinkovitost i odabir
Kako uređaji za mokro odsumporavanje dimnih plinova kontroliraju industrijske emisije SO₂: tehnologija, učinkovitost i odabir
Od Administratora
Što je Mokri FGD skruber?
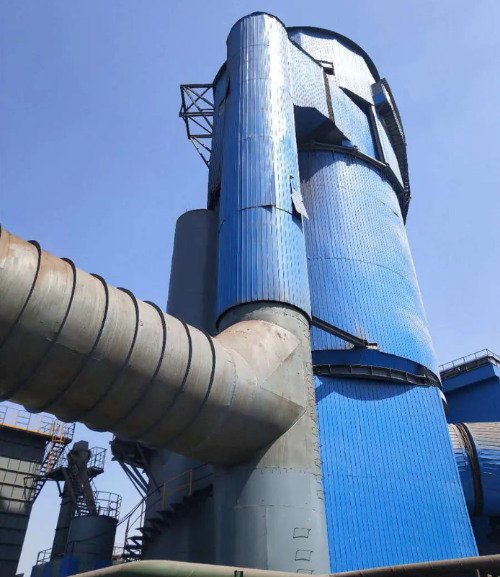
A mokri čistač dizajniran za odsumporavanje dimnih plinova (FGD) je industrijska oprema koja uklanja sumporni dioksid (SO2) i druge štetne onečišćivače iz tokova ispušnih plinova prije nego što uđu u atmosferu. Ovi sustavi predstavljaju jednu od najprovjerenijih i najrasprostranjenijih tehnologija u zaštiti okoliša, posebno za elektrane, rafinerije i kemijska proizvodna postrojenja koja prerađuju sirovine s visokim sadržajem sumpora.
Za razliku od suhih ili polusuhih alternativa, mokri FGD pročišćivači koriste tekuća otapala—obično vapnenačku kašu—za kemijsku apsorpciju SO2 iz dimnih plinova. Proces se odvija u velikoj posudi u tornju gdje protustrujni kontakt između plina i tekućine povećava učinkovitost uklanjanja. Apsorbirani sumporni dioksid se zatim oksidira i pretvara u nusprodukt gipsa koji se može prodati, pretvarajući odgovornost u komercijalnu priliku.
Ključne komponente tornja za mokro čišćenje
Potpuni mokri FGD sustav sastoji se od nekoliko kritičnih dijelova koji rade usklađeno:
Apsorber toranj: Glavna reakcijska posuda u kojoj dimni plin i vapnenački mulj dolaze u kontakt. Ovaj je toranj obično izgrađen od armiranog betona ili nehrđajućeg čelika kako bi bio otporan na korozivni plin s SO2 i kisele uvjete.
Sustav pripreme gnojnice: Mlinovi i oprema za miješanje koji melju vapnenac (CaCO3) u fine čestice i hidratiziraju ih u stabilnu kašu odgovarajuće konzistencije i koncentracije.
Sustav zraka za oksidaciju: Prisilno ubrizgavanje zraka koje katalizira oksidaciju kalcijevog sulfita u kalcijev sulfat (gips), dopuštajući oporavak nusproizvoda i sprječavajući stvaranje kamenca unutar apsorbera.
Eliminator magle: Uklanja uvučene kapljice tekućine iz pročišćenog plina prije ispuštanja, sprječavajući gubitak vode i koroziju u nizvodnom kanalu.
Sustav za odvodnjavanje gipsa: Odvaja i suši proizvod od gipsa za odlaganje ili komercijalnu prodaju proizvođačima zidnih ploča i drugim industrijama.
Recirkulacijska pumpa: Kontinuirano cirkulira tekućina za pranje kroz mlaznice za raspršivanje na vrhu apsorbera, osiguravajući učinkovit protustrujni kontakt s dimnim plinom koji se diže.
Mokri čistač naspram suhog perača: u čemu je razlika?
Temeljna razlika između mokrih i suhih FGD tehnologija leži u fizičkom stanju sorbenta i mehanizmu hvatanja onečišćujućih tvari:
Značajka
Wet FGD
Suhi FGD
Sorbent State
Vapnenačka kaša (tekuća)
Vapneni prah ili gnojnica osušena raspršivanjem
Učinkovitost uklanjanja SO2
95-99%
90–95%
Oporaba nusproizvoda
Gips (prodaje, 95% čistoće)
Leteći pepeo (mješoviti, niža tržišna vrijednost)
Potrošnja vode
Visoko (500–1000 m³/sat tipično)
Vrlo nisko (samo isparavanje)
Otisak stopala
Veći (visina tornja 40–60 m)
Kompaktan
Trošak kapitala
Umjereno do visoko
Veća početna investicija
Operativni trošak
Umjereno (reagens voda)
Niže (potrebno manje reagensa)
Mokri FGD sustavi preferiraju se u regijama sa strogim standardima emisije SO2 i gdje prodaja nusproizvoda gipsa nadoknađuje operativne troškove. Suhi sustavi izvrsni su tamo gdje je dostupnost vode ograničena ili je odlaganje otpada prioritet.
Kako funkcionira mokri FGD vapnenac-gips?
Proces vapnenac-gips predstavlja globalno dominantnu tehnologiju mokrog odsumporavanja zbog svoje jednostavnosti, isplativosti i tržišne mogućnosti nusprodukta gipsa. Razumijevanje kemije i mehanike bitno je za operatere objekata i stručnjake za nabavu koji procjenjuju opcije sustava.
Kemijska reakcija iza uklanjanja SO2
Kada dimni plin koji sadrži SO2 dođe u kontakt s vapnenačkom kašom, dolazi do niza nepovratnih kemijskih reakcija:
Korak 1 – Otapanje i neutralizacija kiseline: Vapnenac (kalcijev karbonat, CaCO3) reagira s kiselim SO2 i vodom stvarajući kalcijev sulfit (CaSO3) i ugljikov dioksid. Vapnenac se otapa u kiselom okruženju, stvarajući obilne hidroksidne ione koji puferiraju pH kaše na optimalnim razinama (5,0–5,5).
Korak 2 – Oksidacija do gipsa: Ubrizgani oksidacijski zrak pretvara kalcijev sulfit (CaSO3) u kalcijev sulfat (CaSO4). Ovaj korak oksidacije je termodinamički povoljan i obično se dovršava unutar 2-8 minuta, ovisno o brzini protoka zraka i vremenu zadržavanja kaše. Oksidacija je kritična jer gips pokazuje superiorna svojstva kristalizacije u usporedbi sa sulfitom, smanjujući stvaranje kamenca na unutarnjim površinama i omogućavajući lakše mehaničko odvodnjavanje.
Korak 3 – rast i odvajanje kristala: Tijekom sati boravka u spremnicima apsorbera i taložnika, kristali kalcijevog sulfata dihidrata (gipsa) rastu i talože se. Pročišćena tekućina se reciklira natrag na vrh apsorbera, dok se kaša od gipsa prenosi u vakuumski filter ili centrifugu za odvodnjavanje i slaganje.
Proces korak po korak unutar apsorber tornja
Fizička i kemijska transformacija odvija se kontinuirano u apsorpcijskom tornju:
Ulaz dimnih plinova: Vrući dimni plin (obično 120–150°C iz kotla ili industrijske peći) ulazi u dno apsorpcijskog tornja kontroliranom brzinom, obično 3–4 m/s, kako bi se izbjegao prekomjerni pad tlaka dok se osigurava temeljito miješanje.
Zona prskanja: Vapnenački gnoj se raspršuje iz više mlaznica postavljenih na vrhu i na sredini visine tornja. Suspenzija se razbija u fine kapljice, stvarajući ogromnu međufaznu kontaktnu površinu između plina i tekućine.
Zona reakcije: SO2 difundira u tekući film koji okružuje svaku kapljicu i reagira s otopljenim vapnencem. Kapljice padaju pod djelovanjem gravitacije dok ih dižući dimni plin nosi prema gore, stvarajući protustrujnu kaskadu koja produljuje vrijeme zadržavanja i pokreće kinetiku difuzije.
Zona oksidacije: Zrak se ubrizgava na dnu kroz raspršivače, mjehurićima prema gore kroz apsorber. Kisik oksidira sulfit u sulfat u velikoj tekućini i unutar padajućih kapljica, pretvarajući proizvod u stabilniji gips.
Zona sakupljanja: Zasićena tekućina nakuplja se u koritu na dnu tornja. Krutine se talože, dopuštajući da se pročišćena tekućina pumpa natrag na vrh tornja za recirkulaciju, dok se istaložene krutine otječu prema krugu za odvodnjavanje gipsa.
Izlaz plina: Pročišćeni dimni plin (s SO2 smanjenim za 95–99%) diže se do eliminatora magle na vrhu, gdje se uvučene kapljice vode uklanjaju pomoću brtve za odmagljivanje ili eliminatora magle u obliku čevrona. Pročišćeni plin zatim izlazi u atmosferu ili ulazi u nizvodnu opremu za kontrolu onečišćenja.
Cijeli ciklus—od hvatanja SO2 do oksidacije do obnavljanja gipsa—obično zahtijeva 8-12 minuta vremena zadržavanja kaše, ovisno o veličini čestica vapnenca, strategiji kontrole pH i ciljnoj učinkovitosti uklanjanja. Manje čestice vapnenca (80–90% prolazi kroz 325 mesh) ubrzavaju stope reakcije i omogućuju rukovateljima postizanje veće učinkovitosti pri nižim brzinama protoka gnojnice.
Zašto odabrati Wet FGD tehnologiju za svoje postrojenje?
Odluka o ulaganju u mokre FGD sustave odražava i regulatornu potrebu i operativnu ekonomičnost. Objekti koji rade s gorivima s visokim udjelom sumpora ili opslužuju tržišta sa strogim standardima kvalitete zraka smatraju da mokri sustavi nude vrhunske povrate kada se svi čimbenici razmatraju holistički.
Industrije koje se oslanjaju na mokre čistače
Mokra FGD tehnologija temeljna je u više industrijskih sektora:
Proizvodnja električne energije na ugljen: Najveća globalna aplikacija. Moderni komunalni kotlovi koji izgaraju bitumenski ili subbitumenski ugljen koji sadrži 1–3% sumpora ovise o mokrom FGD-u radi usklađenosti s ograničenjima emisije SO2, koja su u mnogim regijama propisana ispod 50–100 mg/Nm³.
Rafiniranje nafte: Jedinice za odsumporavanje loživog ulja i kotlovi za koksiranje proizvode ispušne plinove bogate SO2 koji zahtijevaju visokoučinkovito čišćenje. Rafinerije često integriraju mokri FGD sa selektivnom katalitičkom redukcijom (SCR) za kombiniranu kontrolu SO2 i NOx.
Kemijska i petrokemijska proizvodnja: Postrojenja koja proizvode sumpornu kiselinu, polimere na bazi sumpora ili prerađuju tokove sirove nafte s visokim sadržajem sumpora koriste mokre pročišćivače za hvatanje emisija SO2 iz toplinskih oksidatora, jedinica za kalcinaciju i peći za pečenje.
Tvornice celuloze i papira: Rekuperacijski kotlovi koji sagorijevaju crnu lužinu proizvode značajne emisije SO2. Tvornice Kraft celuloze sve više koriste mokre FGD sustave kako bi postigle regionalne standarde kvalitete zraka i smanjile onečišćenje zraka povezano s SO2 u stambenim područjima.
Obrada metala: Postupci taljenja ekstrahiraju bakar, nikal, cink i druge obojene metale iz sulfidnih ruda stvaraju otpadne plinove pune SO2 za koje je potrebna učinkovitost uklanjanja od 99%. Wet FGD je industrijski standard za ove primjene.
Izgaranje otpada u energiju i biomase: Spalionice komunalnog krutog otpada i elektrane na biomasu proizvode heterogene sastave dimnih plinova. Mokri FGD osigurava robusnu, prilagodljivu kontrolu SO2 u različitim kvalitetama goriva.
Ključni čimbenici učinka: učinkovitost, pH i omjer L/G
Postizanje dosljednog, visokoučinkovitog uklanjanja SO2 ovisi o kontroli nekoliko međusobno ovisnih parametara. Razumijevanje ovih čimbenika omogućuje operaterima i inženjerima da optimiziraju dizajn i rad sustava:
Učinkovitost uklanjanja SO2 (Cilj: 95–99%): Učinkovitost prvenstveno pokreću dva mehanizma: (1) količina vapnenačke suspenzije koja cirkulira u odnosu na volumen dimnog plina, izražena kao omjer tekućine i plina (L/G), i (2) vrijeme zadržavanja plina u apsorberu. Moderni sustavi rutinski postižu 95% uklanjanja pri omjerima L/G od 5-8 L/m³ i 98-99% učinkovitosti pri omjerima od 10-15 L/m³. Primjenjuju se sve manji povrati—guranje iznad 15 L/m³ daje minimalne dobitke učinkovitosti dok dramatično povećava snagu pumpanja, troškove pripreme gnojnice i potrošnju vode.
Kontrola pH (optimalno: 5,0–5,5): pH kaše izravno utječe na brzinu otapanja vapnenca i kinetiku apsorpcije SO2. Pri pH ispod 4,5, vapnenac se lako otapa, ali se apsorpcija SO2 usporava zbog obrnutih reakcija i smanjene pokretačke sile za difuziju u plinovitoj fazi. Iznad pH 6,0, topivost vapnenca se smanjuje, dok se apsorpcija SO2 ubrzava—ali rizik od stvaranja kamenca i taloženja gipsa na unutarnjim dijelovima tornja eksponencijalno raste. Operateri održavaju pH pažljivo dozirajući stopu dodavanja vapnenačke suspenzije i protok zraka za oksidaciju. Automatizirana kontrola pH putem sondi u stvarnom vremenu postala je standardna praksa u modernim instalacijama.
Omjer L/G (omjer volumena tekućine i plina): Ovaj bezdimenzionalni parametar—obično iskazan kao litre cirkulirane suspenzije po kubnom metru dimnog plina—možda je najkritičnija kontrolna varijabla. Viši L/G omjeri povećavaju kontaktnu površinu gnojnice i vrijeme zadržavanja, povećavajući učinkovitost, ali eskalirajući potrošnju energije, potrošnju reagensa i gubitak vode do isparavanja. Optimalan omjer L/G uravnotežuje ciljeve usklađenosti s propisima i minimiziranje operativnih troškova. Regionalni standardi kvalitete zraka, sadržaj sumpora u gorivu i opterećenje kotla u osnovi diktiraju L/G zadanu vrijednost.
Brzina plina (Tipično: 3–4,5 m/s): Vertikalna brzina dimnog plina kroz posudu apsorbera utječe na suspenziju kapljica, vrijeme zadržavanja i pad tlaka. Veće brzine smanjuju poprečni presjek posude i kapitalne troškove, ali povećavaju opterećenje crpljenja i rizik od erozije. Niže brzine povećavaju vrijeme zadržavanja i učinkovitost, ali zahtijevaju veće posude. Većina operatera održava 3,5–4,0 m/s kao najbolju inženjersku točku.
Brzina oksidacije zraka (Tipično: 60–90% teorijskog kisika): Višak kisika u ubrizganom zraku potiče pretvorbu sulfita u sulfat, ali prekomjerno prozračivanje povećava stvaranje pjene i prijenos tekućine. Dizajn raspršivača zraka i dubina uranjanja kritično utječu na kinetiku miješanja i oksidacije. Premali zračni sustavi rezultiraju nepotpunom oksidacijom, taloženjem sulfita i zasljepljivanjem opreme za odvodnjavanje.
Dijagram toka procesa mokrog FGD sustava
Čimbenici koje treba uzeti u obzir pri odabiru dobavljača uređaja za mokro čišćenje
Odluke o nabavi za mokre FGD sustave zahtijevaju pažljivu procjenu više tehničkih, komercijalnih i operativnih kriterija. Sljedeći čimbenici značajno će utjecati na performanse sustava, dugovječnost, postizanje regulatorne usklađenosti i ukupne troškove vlasništva.
Odabir materijala i otpornost na koroziju
Unutarnji okoliš mokrog FGD apsorbera je inherentno korozivan: pH se kreće od 3,5 do 6,0, temperature dosežu 60–70°C, a otopljeni SO2 i sumporna kiselina ubrzavaju oksidaciju metala. Odabir materijala nije naknadna misao već temeljna dizajnerska odluka:
Armirani beton s gumenom oblogom: Dominantan izbor materijala za velike upijače. Beton osigurava strukturnu čvrstoću i toplinsku masu; guma (neopren ili EPDM) debljine 10-20 mm štiti beton od kemijskog napada. Pravilna priprema površine i stvrdnjavanje gumene obloge produljuje životni vijek na 20-30 godina uz minimalno održavanje.
Nehrđajući čelik (austenitni stupnjevi): Omiljeno za manje sustave, tornjeve za prskanje i dijelove za odmagljivanje zbog vrhunske otpornosti na koroziju i čistije estetike dizajna. Nehrđajući čelik 316L otporan je na udubljenje u kiselim kašama koje sadrže kloride. Kompromisi uključuju veće kapitalne troškove (2–3x beton) i mogućnost korozije u pukotinama ako su konstrukcijske tolerancije labave.
Termoplastični materijali: Plastika ojačana vlaknima (FRP) i kompoziti na bazi poliestera pojavljuju se u nišnim primjenama i na tržištima za naknadnu ugradnju zbog izvrsne kemijske otpornosti i nultog rizika od korozije. Podaci o dugotrajnoj trajnosti ostaju ograničeni; termalni ciklus i izloženost UV zračenju u vanjskim instalacijama predstavljaju nepoznate rizike.
Materijali raspršivača: Mlaznice za raspršivanje imaju najveće stope trošenja. Keramički ili vrhovi od kaljenog čelika s slojevima od volfram karbida otporni su na habanje suspendiranih čestica vapnenca. Rutinski pregled i zamjena mlaznica svakih 2–5 godina standardna je radna praksa.
Prilagodba i podrška nakon prodaje
Svaki industrijski objekt ima jedinstvene karakteristike dimnih plinova, prostorna ograničenja i radne zahtjeve. Pouzdan dobavljač ponudit će istinsku prilagodbu umjesto paketa koji odgovaraju svima:
Inženjering specifičan za lokaciju: Procijenite provodi li dobavljač detaljnu analizu struje plina—mjerenje koncentracije SO2, razine NOx, opterećenja česticama, sadržaja vlage i profila temperature. Ovi se podaci unose u modeliranje računalne dinamike fluida (CFD) za predviđanje distribucije gnojnice, vremena zadržavanja plina i učinkovitosti u vašim specifičnim radnim uvjetima. Dobavljači koji nude laboratorijsko testiranje ili podatke o pilot postrojenju za vašu vrstu goriva i sastav plina demonstriraju inženjersku strogost.
Modularna skalabilnost: Za objekte s potencijalom rasta ili planovima postupnog proširenja, sustavi dizajnirani s modularnim apsorberskim dijelovima ili arhitekturom paralelnog niza omogućuju inkrementalno povećanje kapaciteta bez zamjene cijelog sustava. Potvrdite mogu li se unutarnji dijelovi (distributeri, eliminatori magle) naknadno ugraditi ili nadograditi unutar postojeće posude.
Integracija s postojećom infrastrukturom: Sustav mokrog FGD-a povezuje se s ispušnim kanalima kotla, ID ventilatorima, taložnicima i nizvodnim dimnjacima. Dobavljači bi trebali osigurati detaljan dizajn cijevi i temelja, certifikate za seizmička opterećenja ako je primjenjivo i koordinaciju s vašim dobavljačima opreme. Skriveni troškovi često proizlaze iz izmjena i potpora cijevi.
Obuka i prijenos znanja: Rad i održavanje mokrih FGD sustava zahtijeva stručnost operatera u upravljanju pH, reologiji gnojnice, kontroli oksidacijskog zraka i uklanjanju vode iz gipsa. Odaberite dobavljače koji nude sveobuhvatnu obuku na licu mjesta, priručnike za rad i održavanje, dostupnost rezervnih dijelova i hitne linije za podršku. Mogućnost daljinske dijagnostike i ugovori o prediktivnom održavanju sve više razlikuju premium dobavljače od dobavljača robe.
Izvor reagensa i logistika: Dostupnost vapnenca, cijene i transportna logistika kritično utječu na operativne troškove. Dobavljači bi trebali dokumentirati obližnje izvore vapnenca, količinske popuste, rasporede isporuke i dogovore o rezervnoj opskrbi. Slično, potvrdite infrastrukturu za rukovanje gipsom - kapacitet opreme za odvodnjavanje, skladišni prostor i tržišne veze nizvodno (zidne ploče, cement, poljoprivreda) koji omogućuju povrat troškova.
Ekosustav rezervnih dijelova: Identificirajte kritične habajuće stavke (mlaznice, brtve, impelere pumpe, uloške za uklanjanje magle) i potvrdite dostupnost, rokove isporuke i cijene putem mreže dobavljača. Dugoročna dostupnost rezervnih dijelova za životni vijek sustava od 20 do 30 godina zahtijeva dobavljače s uspostavljenim distribucijskim kanalima i politikom zaliha.
Operativna izvrsnost: sustavi nadzora i upravljanja
Moderni sustavi mokrog FGD-a sofisticirani su instrumenti koji zahtijevaju kontinuirano praćenje i dinamičko podešavanje parametara kako bi se održala učinkovitost uklanjanja mete uz minimiziranje operativnih troškova. Napredni kontrolni sustavi pretvaraju mokre čistače iz pasivnih alata za usklađenost u aktivno optimizirana sredstva.
Tehnologija praćenja u stvarnom vremenu
Povratne petlje u stvarnom vremenu omogućuju brz odgovor na promjene u kvaliteti goriva, opterećenju kotla ili atmosferskim uvjetima:
Kontinuirani SO2 analizatori: Infracrveni ili elektrokemijski SO2 senzori uzvodno i nizvodno od apsorbera kvantificiraju učinkovitost uklanjanja u stvarnom vremenu. Ciljane zadane vrijednosti (obično 50–100 mg/Nm³ izlaz) automatski prilagođavaju stope dodavanja vapnenca i L/G omjere kako bi se održale granice sukladnosti bez pretjerane potrošnje reagensa.
pH sonde: Uronjene pH elektrode u koritu apsorbera i taložniku daju trenutnu povratnu informaciju o kiselosti kaše. Automatizirani sustavi dodavanja vapnenog mlijeka održavaju pH unutar ±0,2 jedinice zadane vrijednosti, sprječavajući stvaranje kamenca (visoki pH) i neadekvatno otapanje vapnenca (niski pH).
Praćenje pada tlaka: Ćelije diferencijalnog tlaka preko apsorbera, odmagljivača i izlaznog kanala pokazuju začepljenje, stvaranje kamenca ili zasićenost eliminatora magle. Sustavi ranog upozorenja pokreću cikluse čišćenja ili upozorenja o održavanju prije nego što se pogoršanje performansi ubrza.
Oksidacija Air Control: Senzori sadržaja kisika i mjerači protoka zraka osiguravaju optimalnu dostupnost kisika za oksidaciju sulfita. Kontrola oksidacijskog zraka u zatvorenoj petlji sprječava nepotpunu pretvorbu (koja zahtijeva skupe nizvodne oksidacijske kemikalije tekuće faze) i stvaranje pjene (što povećava prijenos).
Nadzor recirkulacijske pumpe: Senzori vibracija, temperaturne sonde ležaja i praćenje potrošnje energije otkrivaju ranu fazu trošenja rotora, degradaciju ležaja ili kavitaciju. Upozorenja o prediktivnom održavanju omogućuju proaktivnu zamjenu komponenti prije katastrofalnog kvara.
Mogućnosti praćenja opterećenja
Industrijski objekti rijetko rade s konstantnim opterećenjem kotla. Mokri FGD sustavi moraju se prilagoditi omjerima smanjenja od 40-100%, održavajući usklađenost i učinkovitost u ovoj radnoj omotnici. Ključne značajke dizajna koje omogućuju praćenje opterećenja uključuju:
Pogoni promjenjive frekvencije (VFD): Recirkulacijska pumpa opremljena VFD-om i motori ventilatora za oksidacijski zrak skaliraju protok proporcionalno s opterećenjem kotla, smanjujući potrošnju energije i upotrebu reagensa tijekom rada s niskim opterećenjem. VFD-ovi lako postižu 20–30% uštede energije u usporedbi s motorima s fiksnom brzinom i kontrolom prigušenja.
Višestupanjske mlaznice za raspršivanje: Sustavi s neovisno kontroliranim kolektorima za prskanje na višestrukim visinama tornjeva omogućuju učinkovitu distribuciju u uvjetima djelomičnog opterećenja. Niža opterećenja aktiviraju manje mlaznica, održavajući optimalnu suspenziju kapljica kaše i vrijeme zadržavanja plina bez pretjeranog prenošenja magle.
Premosnica i ispuštanje struje: Linije premosnice gnojnice i konfiguracije ispuštanja iz bistrenja omogućuju detaljnu kontrolu vremena zadržavanja i pH bez gašenja cijelog sustava tijekom smanjenja. Strateški odvodni protok sprječava prebrzo povećanje pH tijekom razdoblja niskog opterećenja kada volumen plina i opterećenje SO2 opadaju istovremeno.
Usklađenost s propisima i učinak na okoliš
Ograničenja emisija SO2 variraju globalno, ali univerzalno teže ka strogosti. Mokri FGD sustavi su primarna tehnologija koja omogućuje usklađenost s modernim standardima, koji u razvijenim regijama nalažu izlazne koncentracije SO2 od 50-100 mg/Nm³ ili apsolutno smanjenje SO2 masenog opterećenja od 85-99% ovisno o vrsti goriva i klasi postrojenja.
Pregled globalnih standarda SO2
Regionalni regulatorni okviri pokreću odabir tehnologije i operativnu strategiju:
Europska unija: Direktiva o velikim postrojenjima za izgaranje (LCPD) i Direktiva o industrijskim emisijama (IED) nalažu učinkovitost smanjenja SO2 od 97–99% za jedinice na ugljen i naftu. Mjesečne prosječne izlazne koncentracije ne smiju premašiti 50 mg/Nm³ za većinu komunalnih usluga. Ova stroga ograničenja zahtijevaju visoko učinkovite mokre FGD sustave s naprednom kontrolom oksidacije.
Sjedinjene Države: Propisi Zakona o čistom zraku ograničavaju emisije SO2 putem Nacionalnih standarda kvalitete okolnog zraka (NAAQS). Većina regulatornih režima dovodi do izlaznih granica od 50–90 mg/Nm³ ili 90% učinkovitosti uklanjanja. Države s nedostižnim područjima mogu nametnuti stroža ograničenja za elektrane i rafinerije.
Kina i Indija: Brza industrijalizacija i rastuća svijest o kvaliteti zraka potaknuli su usvajanje mokrog FGD-a na novim kapacitetima na ugljen. Obavezno uklanjanje SO2 prelazi 90% za velike jedinice; mnoge nove instalacije ciljaju na 95% učinkovitosti kako bi se zaštitili od očekivanog zatezanja.
Japan i Južna Koreja: Pionirske nacije u razvoju tehnologije mokrog FGD-a, ove zemlje provode 80-90% učinkovitosti uklanjanja s niskim izlaznim koncentracijama (30-50 mg/Nm³). Tehnološka zrelost i stručnost operatera iznimno su visoki na tim tržištima.
Izvan SO2: zajedničke koristi i kontrola višestrukih zagađivača
Moderni mokri FGD sustavi istovremeno kontroliraju više zagađivača zraka, nudeći ekonomiju opsega za usklađenost s okolišem:
Uklanjanje čestica: Vapnenački mulj djeluje kao prirodni medij za čišćenje letećeg pepela, uklanjajući 40–70% ulaznih čestica bez namjenskih elektrostatičkih precipitatora ili vrećastih spremnika. Ovo zajedničko uklanjanje smanjuje opterećenje nizvodne opreme i troškove odlaganja.
Kisela magla i HCl hvatanje: Alkalna suspenzija neutralizira pare klorovodične kiseline (HCl) i maglu sumporne kiseline (H2SO4) nastale oksidacijom SO2 ili prisutne u kloru goriva. Integrirani mokri FGD sustavi hvataju te kisele plinove, sprječavajući ih da dopru do atmosfere.
Utjecaj specijacije žive: Dok mokri FGD izravno ne uklanja elementarnu živu (Hg⁰), oksidirajuća okolina i vapnenački mulj potiču oksidaciju Hg⁰ u dvovalentnu živu (Hg²⁺), koja se zatim hvata nizvodno u vrećastim komorama ili ESP jedinicama. Ovaj neizravni put poboljšava ukupnu učinkovitost kontrole žive.
Sinergija sa selektivnom katalitičkom redukcijom (SCR): Elektrane i rafinerije sve više koriste integrirane SO2-NOx upravljačke nizove koji kombiniraju mokri FGD sa SCR jedinicama. Niska izlazna temperatura iz FGD apsorbera (zasićena, ~60°C) zahtijeva ponovno zagrijavanje prije SCR katalizatora kako bi se održala aktivnost. Strateška integracija topline između kotla i FGD/SCR sustava optimizira energetsku učinkovitost i smanjuje operativne troškove.
Često postavljana pitanja o mokrim FGD čistačima
P1: Koja je učinkovitost uklanjanja SO2 mokrim pročišćivačem?
Mokri FGD sustavi vapnenac-gips rutinski postižu 95–99% učinkovitosti uklanjanja SO2 pod optimiziranim radnim uvjetima. Točna učinkovitost ovisi o nekoliko čimbenika: (1) L/G omjeru (viši omjeri povećavaju učinkovitost, ali povećavaju troškove), (2) pH kaše (optimalni raspon 5,0–5,5), (3) veličini čestica vapnenca (sitnije se čestice otapaju brže), (4) vremenu zadržavanja plina u apsorberu (obično 8–12 minuta) i (5) dostupnosti zraka za oksidaciju (potpuna konverzija sulfita u gips). Većina modernih sustava dizajnirana je za 95–97% učinkovitosti kao kompromis između usklađenosti s propisima i operativne ekonomije. Postizanje učinkovitosti od 98–99% zahtijeva veće L/G omjere (12–15 L/m³) i strožu kontrolu procesa, ali se rutinski provodi u regijama sa strogim standardima kvalitete zraka.
P2: Koliko vode troši mokri FGD sustav?
Potrošnja vode u mokrim FGD sustavima vapnenac-gips je značajna i predstavlja veliki operativni trošak u regijama s nedostatkom vode. Uobičajena potrošnja kreće se od 500 do 1500 m³/sat za jedinicu na ugljen od 500 MW, ovisno o volumenu dimnih plinova, brzini recirkulacije gnojnice i gubicima isparavanjem. Od ovog ukupnog iznosa, otprilike 30-40% je potrošno (gubi se isparavanjem i kristalnom vodom od gipsa), dok se 60-70% reciklira u krugu gnojnice. Postoje alternativne tehnologije za objekte s ograničenom potrošnjom vode: suhi FGD sustavi troše samo vodu za isparavanje (~5% potrošnje mokrog sustava), ali uz kompromis smanjene učinkovitosti i gubitka vrijednog nusproizvoda gipsa. Neka postrojenja koriste krugove za recikliranje vode, rashladne tornjeve i povrat kondenzacije kako bi se smanjila neto potrošnja.
P3: Koja je razlika između tornja za prskanje i perača s punim slojem?
I tornjevi za raspršivanje i uređaji za čišćenje s punim slojem klasificiraju se kao "mokre" FGD tehnologije, ali se značajno razlikuju u unutarnjem dizajnu i radnim karakteristikama. Tornjevi za raspršivanje (koji se nazivaju i "apsorberi raspršivanja" ili "kontaktori protustrujnog raspršivanja") distribuiraju vapnenačku suspenziju kroz mlaznice na vrhu posude, stvarajući padajući raspršivač koji dolazi u kontakt s dimnim plinom koji se diže. Ovaj dizajn je jednostavan, robustan, tolerantan na suspendirane krutine i lako se mjeri. Perači s punim slojem sadrže strukturirane ili nasumične medije za pakiranje (keramička sedla, plastični prstenovi, strukturirane ploče) koji povećavaju međufaznu kontaktnu površinu između plina i tekućine. Nabijeni slojevi postižu veću učinkovitost uklanjanja pri nižim L/G omjerima (6–8 L/m³ naspram 10–15 za tornjeve za prskanje), ali su skloniji stvaranju kamenca, začepljenju i zahtijevaju finije čestice vapnenca. Za elektrane na ugljen i industrijske peći s visokim sadržajem pepela i promjenjivim sastavom plina, raspršivači su dominantni zbog pouzdanosti i lakoće održavanja. Pakirani slojevi poželjni su u manjim, kontroliranijim primjenama (rafinerije, kemijska postrojenja) gdje je sastav ulaznog plina dosljedan, a strogi ciljevi učinkovitosti zahtijevaju kompaktne dizajne.
P4: Što je vapnenac (CaCO3) i zašto se koristi kao primarni reagens?
Vapnenac je prirodni mineral (kalcijev karbonat, CaCO3) sastavljen od drevnih morskih školjki i krhotina kostura. Ima ga u izobilju diljem svijeta, jeftin je (8-15 USD po isporučenoj toni) i lako je dostupan iz kamenoloma u blizini većine industrijskih postrojenja. Primarna prednost vapnenca je njegova kemijska reaktivnost s kiselim SO2; kada se samelje u sitne čestice (100-300 mikrometara) i suspendira u vodi, brzo se otapa u kiseloj okolini spremnika apsorbera, oslobađajući hidroksidne ione koji apsorbiraju SO2 i puferiraju pH vrijednost kaše. Vapno (CaO ili hidratizirano vapno Ca(OH)2) je alternativni reagens koji nudi bržu kinetiku i višu koncentraciju, omogućavajući niže L/G omjere i manje posude. Međutim, viša cijena vapna (30-50 USD po toni), kaustična priroda i opasnosti pri rukovanju čine vapnenac zadanim izborom za većinu primjena. Hibridni sustavi koji koriste vapnenac kao primarni reagens s dodatkom vapna za korekciju pH tijekom pokretanja ili uvjeta poremećaja nude radnu fleksibilnost uz minimalne dodatne troškove.
P5: Koliko dugo traje mokri FGD sustav i koji su uobičajeni intervali održavanja?
Dobro dizajnirani i pravilno održavani mokri FGD sustavi imaju životni vijek od 20-30 godina, usporediv s glavnim kotlom ili industrijskom peći. Kritične komponente imaju kraći životni vijek: gumena obloga u betonskim posudama (15-25 godina), mlaznice za raspršivanje (2-5 godina), brtve recirkulacijske pumpe i impeleri (5-8 godina), raspršivači zraka za oksidaciju (8-10 godina). Patrone za uklanjanje magle obično zahtijevaju zamjenu svake 2-4 godine, ovisno o količini prašine. Planirani intervali održavanja uključuju tromjesečne preglede mlaznica za prskanje i razdjelnih cijevi, polugodišnju kalibraciju pH sonde, godišnju procjenu stanja gumene obloge i dvogodišnje hidrostatsko ispitivanje tlačnih posuda. Programi prediktivnog održavanja koji koriste analizu vibracija, termografiju i praćenje performansi u stvarnom vremenu sve više smanjuju neplanirane zastoje i produžuju vijek trajanja komponenti. Odgovarajuća kemijska ravnoteža, doziranje inhibitora korozije i tretman biocidima (gdje je primjenjivo) ključni su za maksimiziranje dugovječnosti sustava.
P6: Mogu li mokri FGD skruberi podnijeti varijacije u sadržaju sumpora u gorivu?
Da, mokri FGD sustavi vapnenac-gips inherentno su otporni na varijacije goriva za sumpor, što predstavlja jednu od njihovih ključnih prednosti. Sustav prilagođava brzinu dodavanja vapnenca i omjer L/G kako bi se prilagodio većem ili nižem učitavanju SO2 bez promjene kemije ili načina rada. Ako se udio sumpora u gorivu poveća s 1,5% na 3,0% masenog udjela, koncentracija SO2 u dimnom plinu otprilike se udvostručuje. Operateri reagiraju povećanjem brzine cirkulacije vapnenačke kaše ili povećanjem koncentracije vapnenca u kaši, održavajući ciljni pH i izlaznu koncentraciju SO2. Obrnuto, kada se sagorijeva gorivo s niskim sadržajem sumpora, dovod vapnenca proporcionalno se smanjuje. Ova prilagodljivost je ključna za objekte koji miješaju više izvora goriva, upravljaju varijacijama kvalitete goriva u uvoznom ugljenu ili se prilagođavaju sezonskoj dostupnosti goriva. Suhim FGD sustavima nedostaje ta fleksibilnost i obično zahtijevaju promjene kemije reagensa ili prilagodbe plamenika kako bi se održala usklađenost kada se sadržaj sumpora u gorivu značajno pomakne.
P7: Što se događa s nusproduktom gipsa i je li on uistinu vrijedan?
Gips proizveden u sustavima mokrog FGD-a vapnenac-gips kemijski je i fizički identičan prirodnom gipsu iz rudnika. Gips visoke čistoće (95% kalcijev sulfat dihidrat) vrhunska je sirovina za proizvođače zidnih ploča (suhozida, gipsanih ploča) i predstavlja približno 70–80% ukupne globalne potražnje za gipsom. Tržišne cijene variraju između 5-15 USD po toni ovisno o lokaciji, čistoći i logistici, ali u većini regija prodaja gipsa nadoknađuje 10-30% operativnih troškova mokrog FGD-a. Neki objekti postižu potpuni povrat troškova prodajom gipsa, osobito oni s lociranim tvornicama zidnih ploča ili lukama koje omogućuju izvoz. Gips niže čistoće (85–95% kalcijevog sulfata) nalazi svoje mjesto u proizvodnji cementa, kondicioniranju tla, stabilizaciji temelja cesta i drugim primjenama niže vrijednosti. Mali postotak gipsa proizvedenog FGD-om uzgaja se na zemljištu ili se odlaže u dopuštenim objektima gdje su tržišta udaljena ili transport neekonomičan. Konvertibilnost SO2 otpada u komercijalni proizvod - umjesto nusproizvoda izgaranja koji zahtijeva zbrinjavanje - jedinstvena je ekološka i ekonomska prednost tehnologije vapnenac-gips.
P8: Koji su glavni operativni izazovi u upravljanju mokrim FGD sustavom?
Unatoč svojoj robusnosti, mokri FGD sustavi predstavljaju nekoliko ponavljajućih operativnih izazova koji zahtijevaju vješto upravljanje: (1) Skaliranje i uključivanje: Ako pH poraste iznad 5,5, kalcijev sulfat i kalcijev sulfit talože se na unutarnjim površinama, smanjujući protok i učinkovitost. Stroga kontrola pH i redovito mehaničko čišćenje to sprječavaju. (2) Napadi korozije: Do degradacije gumene obloge ili pucanja betona dolazi ako se zanemari kemijska ravnoteža ili dođe do premosnice. Rutinski pregledi i programi za sprječavanje korozije smanjuju rizik. (3) Stvaranje pjene: Prekomjerni oksidacijski zrak ili aditivi za gorivo koji sadrže površinski aktivne tvari potiču stvaranje pjene, što povećava prijenos i gubitak vode. Kemija protiv pjenjenja i optimizirani dizajn raspršivača zraka rješavaju ovo. (4) Izazovi odvodnjavanja gipsa: Visok sadržaj vlage u proizvodu od gipsa povećava troškove zbrinjavanja ili transporta. Optimizacija vakuumskog filtra, podešavanje centrifuge i doziranje polimera poboljšavaju suhoću kolača. (5) Povremena opskrba reagensom: Prekidi u nabavi vapnenca ili kašnjenja u prijevozu uzrokovana vremenskim uvjetima mogu izazvati privremeni rizik usklađenosti. Suvišni odnosi s dobavljačima i međuspremnik za pohranu na licu mjesta to ublažavaju. Iskusni operateri vide ove izazove kao savladive putem preventivnog održavanja, praćenja u stvarnom vremenu i proaktivnog rješavanja problema.
Zaključak: Ulaganje u održivu kontrolu industrijskih emisija
Mokra tehnologija odsumporavanja dimnih plinova dokazana je i pouzdana osnova za industrijsku kontrolu emisija SO2 u proizvodnji električne energije, rafiniranju, obradi metala i kemijskoj proizvodnji. Postižući učinkovitost uklanjanja SO2 od 95–99%, pretvarajući otpad u tržišni nusprodukt gipsa i održavajući kompatibilnost s postojećom infrastrukturom kotlova, mokri pročistači od vapnenca i gipsa predstavljaju optimiziranu ravnotežu između ekoloških učinaka, operativne ekonomije i tehničke zrelosti.
Odluka o implementaciji ili nadogradnji kapaciteta mokrog FGD-a zahtijeva holističku procjenu kvalitete goriva, regulatornih obveza, otiska postrojenja, dostupnosti vode i dugoročnih ciljeva operativnih troškova. Ne postoji jedinstveni "univerzalni" dizajn sustava; umjesto toga, inženjering specifičan za lokaciju, odabir materijala i prilagodba strategije kontrole osiguravaju optimalnu izvedbu za vaš jedinstveni industrijski kontekst.
Bez obzira upravljate li komunalnom elektranom, rafinerijom nafte, talionicom metala ili specijalnim kemijskim pogonom, angažiranje kvalificiranih dobavljača s dokazanim iskustvom, sveobuhvatnom tehničkom podrškom i transparentnim jamstvima za izvedbu je ključno. Zahtjevajte detaljne inženjerske studije, podatke o performansama na pilot razini za vaš specifični tok plina, transparentne planove za nabavu reagensa i obveze obuke prije finaliziranja odluka o nabavi.
Trebate prilagođeno mokri čistač rješenje za jedinstveni sastav dimnih plinova i ciljane emisije vašeg objekta? Angažirajte dobavljača sposobnog za sveobuhvatnu analizu toka plina, CFD modeliranje, pilot testiranje na licu mjesta i dugoročna jamstva performansi. Navedite detaljne specifikacije svoje vrste goriva, koncentracije SO2, brzine protoka plina, temperaturnog profila i ciljne učinkovitosti uklanjanja te zatražite preliminarni inženjerski prijedlog i procjenu troškova. Većina kvalificiranih dobavljača dostavlja procjene izvedivosti u roku od 2-4 tjedna, omogućujući brzu procjenu i informirane odluke o nabavi.


 简体中文